


| Процесс изготовления листового металла |
Процесс изготовления листового металла состоит из набора производственных мероприятий по превращению листового металла в функциональные детали или продукт. Как правило, процесс изготовления имеет четыре основных производственных решения: резка металла, формовка, отделка и соединение. Резка металла имеет два вида: резка с усилием сдвига и резка без силы сдвига. В производстве листового металла резка без силы сдвига чрезвычайно важна, потому что она может генерировать высокую точность, и она включает в себя лазерную резку, плазменную резку и водоструйную резку. Краткое сравнение позволит вам понять преимущество резки без силы сдвига.
Лазерная резка
√ Подходит для широкого спектра материалов
√Гравировать
√Мелкие остаточные заусенцы
√Малая деформация
Плазменная резка
√Намного дешевле лазерной резки
√Подходит для широкого спектра металлов
Водоструйная резка
√Намного дешевле лазерной резки
√Подходит для широкого спектра металлов
√Без заусенцев и шлаков
√Может резать очень широкий материал
√Высокая точность
√Нет HAZ (зона теплового воздействия)
| Управление процессом изготовления листового металла |
Чтобы поставлять высококачественные детали из листового металла, Fabmann берет на себя строгий контроль над всем производственным процессом, включая обработку поверхности металла. Между тем, наши операторы проводят онлайн-инспекцию в каждой процедуре изготовления, чтобы свести к минимуму риск массового производства неподтверждающей продукции. Таким образом, мы можем снизить стоимость неподтверждения, и сделать доставку в срок с премиальным качеством.

1. Проверка толщины

2. Нажмите на проверку изгиба

3. Проверка тейпирования

4. Проверка угла изгиба

5. Проверка измерений

6. Онлайн контроль качества

7. Полная проверка измерений

8. Проверка плоскостности

9. Очистка поверхности

10. Проверка оснастки и крепления

11. Визуальный осмотр

12. Инспекция сварки

13. Проверка толщины порошкового покрытия

14. Проверка адгезии поперечного разреза

15. Ремонт порошковых покрытий
| Проектирование листового металла |
√Толщина стенки, изделия из листового металла изготавливаются из одного листа металла, деталь должна поддерживать равномерную стенкутолщина по всей длине.
√Допуск, детали из листового металла обычно имеют большие допуски по сравнению с деталями обработки с ЧПУ, потому что напряжение в материале может привести к растяжению материала. Чем больше процессов подвергается деталь, тем труднее становится достичь жестких допусков.
√Предел текучести материала и прочность на растяжение, это часто связано с эффектом пружины.
√Диаметр отверстия, диаметр отверстия меньше толщины может привести к деформации из-за керфа или искажения, вызванного лазерным лучом. Можно лазером вырезать отверстия диаметром, меньшим, чем толщина материала, но чтобы оставаться на безопасной стороне, лучше иметь диаметр, который будет такого же размера или больше толщины листа.
√Пространство отверстий должно быть как минимум в 2 раза больше толщины листа, и если отверстия находятся слишком близко друг к другу, это может привести к деформации или расколу во время формования.
√Отверстия должны быть не менее чем в 2 раза больше толщины листа от начала радиуса изгиба
√Учитывайте К-фактор, чтобы избежать деформации и разрыва
√Держите радиус внутреннего изгиба по крайней мере таким же, как толщина материала
√Используйте одни и те же радиусы с постоянной ориентацией изгиба для снижения затрат
√Добавьте рельефы изгиба, чтобы предотвратить разрыв и снизить риск пружины
√Убедитесь, что высота изгиба по крайней мере в два раза превышает толщину материала плюс радиус изгиба
√Механический характер, пластичность (удлинение при разрыве, обрабатываемость, свариваемость и прочность на растяжение)
√Коррозионная стойкость
√Вес
√Стоить
| Применение деталей из листового металла |
Режущие растворы с усилием сдвига – это стрижка и штамповка, и они имеют разное преимущество. Стрижка подходит для операций большого объема, прямых разрезов для более мягких материалов, которые не требуют чистой отделки. Штамповка подходит для операций среднего и большого объема для создания отверстий одинаковой формы, и заусенцы должны быть удалены.
Формование листового металла предназначено для изготовления почти готового продукта, а также добавляет прочности и жесткости сборке. Формовочное производство в основном состоит из гибки, штамповки, прокатки, формовки валков, прядения металла, обшивки, завивки и рисования. Отделка листового металла является одним из важнейших шагов в обеспечении того, чтобы изделие не только работало, но и работало как можно дольше. Соединение является почти последним этапом изготовления листового металла, и оно охватывает сварку, крепление и пайку.
Fabmann в основном использует пресс-тормозной гибочный станок и гидравлический штамповочный станок с автоматическим питателем, потому что они являются очень экономичным способом производства формованных компонентов из листового металла с общей оснасткой для большого разнообразия углов изгиба, конфигураций формы и типов материалов. Fabmann является универсальным решением для производства различных компонентов из листового металла, и мы всегда можем выбрать наиболее подходящие производственные решения для оптимизации производительности и минимизации производственных затрат для наших клиентов. Чтобы извлечь максимальную пользу из изготовления листового металла, вы должны знать механические свойства листового металла.
Механический характер материала листового металла
Металлический материал | Относительное удлинение при разрыве | Обрабатываемость | Свариваемость | Коррозионная стойкость | Прочность на растяжение |
Алюминий 5052 | 7 - 27 % | Ярмарка | Хороший | Отлично | 195 – 290 МПа |
Алюминий 5754 | 10 - 15 % | Хороший | Отлично | Отлично | 160 - 200 МПа |
Нержавеющая сталь 304 | 45 - 60 % | Отлично | Отлично | Хороший | 480 - 620 МПа |
Нержавеющая сталь 316 | 30 - 50 % | Хороший | Отлично | Отлично | 480 - 620 МПа |
Мягкая сталь | 17 - 27 % | Хороший | Отлично | Бедный | 190 - 440 МПа |
Благодаря обширной обработке поверхности металла Fabmann, покрытой порошковым покрытием, горячим цинкованием, шерардизацией и цинкованием, мы можем обслуживать широкие отрасли промышленности:
√Машинное оборудование
√Энергетика
√Инфраструктура
√Процесс производства пищевых продуктов
√Водоподготовка
√Строительство
| Как Fabmann проводит инспекцию производства листового металла? |
Fabmann осуществляет тщательный производственный контроль от сырья до всего производственного процесса, включая металлическую отделку, и мы следим за тем, чтобы все детали продукта, включая упаковку и маркировку, были полностью покрыты в процессе производства. Чтобы свести к минимуму риск неподтверждения, наши инженеры по качеству строго выполняют QCP (план контроля качества), и он охватывает следующие аспекты:
√Сертификат материала
√Допуск по толщине материала в соответствии с требованиями клиента
√Общие дефекты изготовления (трещины, дефекты сварки, размер вне допуска)
√Полные измерения
√Плоскостность
√Отделка (глянец, адгезионный тест, солевой туман)
√Упаковка

Алюминиевые детали из листового металла
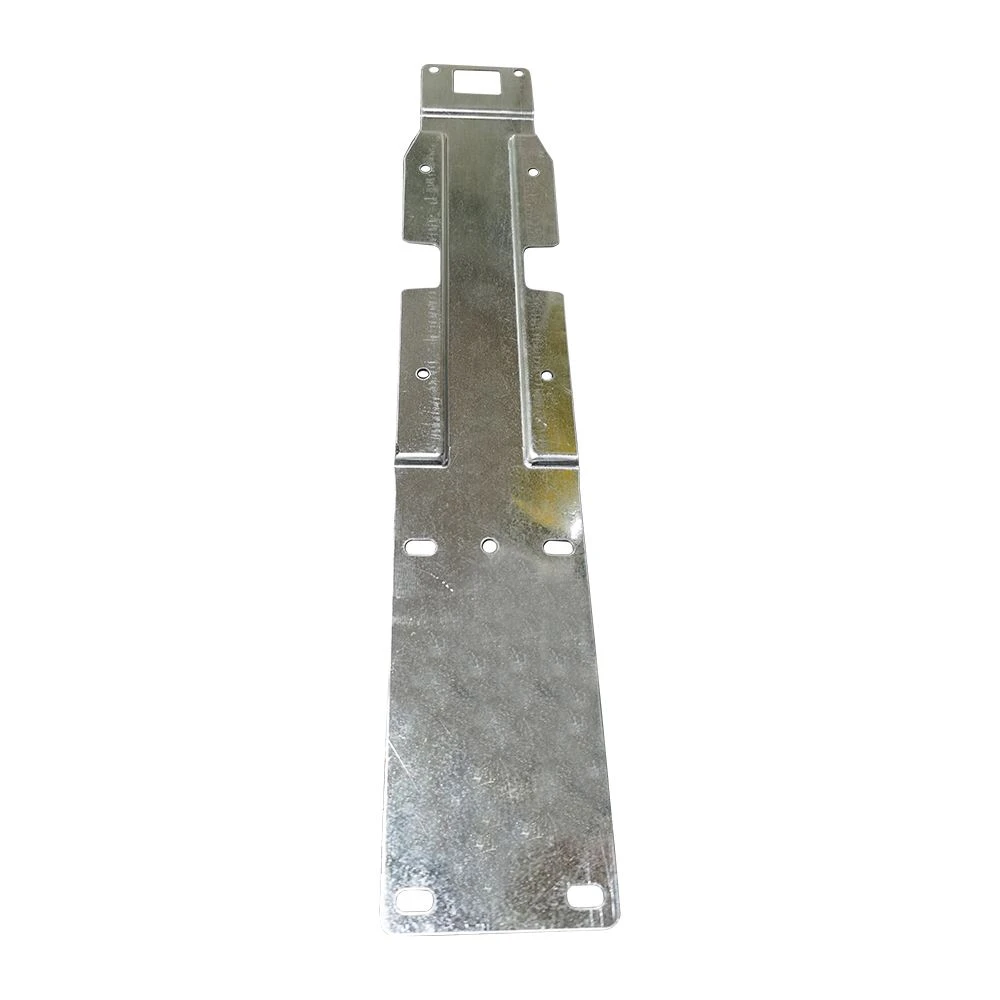
Оцинкованные детали из листового металла

Лазерная резка деталей листового металла

Кронштейны из листового металла с порошковым покрытием

Корпус батареи из листового металла

Кронштейн из листового металла

Пользовательский кронштейн из листового металла

Корпус из листового металла

Лазерная резка листового металла

Листовой металл с гайкой PEM

Листовой металл из нержавеющей стали

Штамповка деталей из листового металла
горячая этикетка : Изготовление листового металла на заказ, штамповка деталей из листового металла, заготовка деталей из листового металла, компоненты из листового металла, изготовление деталей из листового металла, oem-листовый металл, пользовательские детали из листового металла, детали из листового металла


